Как производится ламинат? Производственный процесс и контроль качества
Из чего сделан ламинат?
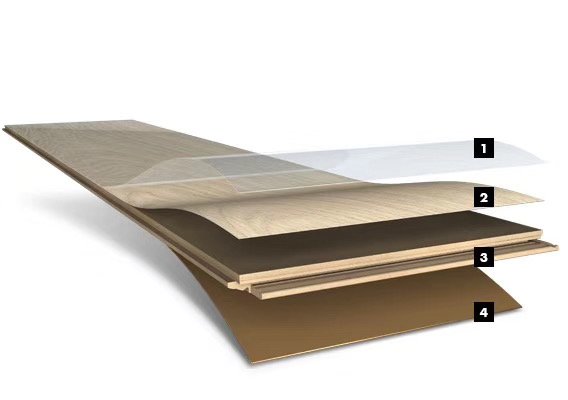
Ламинат — это многослойное напольное покрытие. Каждый слой выполняет определённую функцию, и качество каждого слоя определяет характеристики готового продукта.
Основа HDF.Основа — это плита высокой плотности (HDF), изготовленная из рафинированных древесных волокон, скреплённых смолой под воздействием тепла и давления. Основа обеспечивает структурную стабильность, прочность на нагрузку и материал, в который фрезеруется замковый профиль. Плотность основы обычно составляет от 800 до 930 кг/м³ в зависимости от спецификации продукта. Проверьте плотность по отчёту о тестировании продукта.
Декоративная бумага.Декоративный слой — это печатная бумага, имитирующая текстуру дерева, камня или ткани. Разрешение печати и точность цветопередачи определяют визуальную реалистичность поверхности.
Оверлей.Оверлей — это плёнка, пропитанная меламиновой смолой, которая защищает декоративный слой от истирания. В продуктах более высокого класса оверлей содержит оксид алюминия для дополнительной износостойкости.
Балансирующий слой.Балансирующий слой — это влагостойкая подложка, наносимая на нижнюю сторону сердцевины. Он уравновешивает напряжение в панели и предотвращает деформацию.
Смола.Меламиновая смола используется для пропитки декоративной бумаги и защитного слоя, а также для скрепления слоёв во время ламинирования. Состав смолы влияет на твёрдость поверхности, влагостойкость и долговечность.
Замковая система.Замковая система фрезеруется в кромках сердцевины из HDF. Точность обработки определяет, насколько хорошо панели соединяются и насколько надёжно замок работает при подвижках.
Процесс производства ламинированного напольного покрытия
Производство ламинированного напольного покрытия следует стандартизированному промышленному процессу. Приведённые ниже этапы описывают последовательность от сырья до готового упакованного покрытия.
1. Подготовка сырья
Древесные волокна получают из сырой древесины или переработанных древесных материалов. Волокна очищаются, сушатся и смешиваются со смолой и добавками. Влажность волокон контролируется перед прессованием — это критически важно для стабильного качества HDF. Влажность волокон обычно поддерживается в узком диапазоне перед этапом формования.
2. Производство плит HDF
Подготовленные волокна формуются в мат и прессуются при высокой температуре и давлении для получения плиты HDF. Затем плита охлаждается, кондиционируется и обрезается до нужного размера. На этом этапе контролируются плотность, толщина и влажность. Температура прессования обычно составляет 170–220°C, а давление регулируется для достижения целевой плотности.
3. Пропитка декоративной бумаги
Декоративная бумага пропитывается меламиновой смолой. Бумага проходит через ванну со смолой, а затем сушится для удаления излишней влаги. Содержание и распределение смолы влияют на твёрдость поверхности и влагостойкость готового продукта. Поглощение смолы контролируется для достижения целевого содержания смолы.
4. Подготовка оверлея
Оверлейная бумага также пропитывается меламиновой смолой, часто с добавлением оксида алюминия для износостойкости. Оверлей подготавливается так же, как и декоративная бумага.
5. Ламинирование и горячее прессование
Оверлей, декоративная бумага, HDF-сердечник и балансирующий слой укладываются и прессуются вместе при высокой температуре и давлении. Тепло отверждает меламиновую смолу и соединяет слои в единую панель. Параметры прессования — температура, давление и время — контролируются для обеспечения равномерного склеивания и качества поверхности. Типичные параметры прессования зависят от системы смолы и спецификации продукта; уточните у производителя.
6. Охлаждение и кондиционирование
После прессования панели охлаждаются и кондиционируются для снятия внутренних напряжений. Этот этап важен для стабильности размеров — панели, не прошедшие надлежащее кондиционирование, могут деформироваться или изменить форму после профилирования. Охлаждение контролируется во избежание теплового удара и для достижения панелью равновесия влажности.
7. Резка и профилирование
Ламинированные панели нарезаются до требуемых размеров досок. Затем края профилируются — обрабатываются для создания замковой системы — с помощью оборудования с ЧПУ (числовым программным управлением). Точность профилирования определяет сцепление и прочность соединения. Допуск для премиальных продуктов обычно составляет ±0,05 мм.
8. Обработка замка Click-Lock
Замковый профиль Click-Lock обрабатывается на краях панели. Геометрия профиля проверяется на соответствие проектной спецификации. Режущие инструменты проверяются и заменяются через заданные интервалы для поддержания точности профиля.
9. Финишная обработка поверхности
Поверхность тиснится для создания текстуры. Для продуктов с натуральной текстурой тиснение синхронизировано с напечатанным декором (EIR). Поверхность также может быть обработана УФ-отверждаемым покрытием для дополнительной защиты.
10. Контроль качества
Готовые панели проверяются на толщину, плотность, износостойкость, стойкость к набуханию, размерную стабильность, прочность замкового соединения, качество поверхности, однородность цвета и выделение формальдегида. Для каждой партии формируются протоколы испытаний. Подробности см. в разделе контроля качества ниже.
11. Упаковка
Панели упаковываются в картонные коробки, укладываются на поддоны и подготавливаются к отгрузке. Упаковка защищает панели во время транспортировки и хранения, а прослеживаемость партий позволяет проверить историю производства каждой отгрузки.
Контроль качества ламината
Контроль качества — это то, что отличает надёжного производителя ламината от ненадёжного. Следующие испытания и проверки являются стандартными в хорошо контролируемом производственном процессе.
Проверка толщины. Проверяет, что толщина панели находится в пределах допуска. Изменение толщины влияет на качество монтажа и характеристики стыков.
Тестирование плотности. Проверяет, что плотность сердечника HDF соответствует спецификации. Плотность влияет на несущую способность, прочность стыков и размерную стабильность.
Стойкость к истиранию. Измеряет устойчивость износостойкого слоя к истиранию поверхности. Измеряется с помощью теста Taber или эквивалентного, классифицируется по рейтингу AC (AC3, AC4, AC5).
Устойчивость к набуханию. Измеряет увеличение толщины панели после воздействия воды. Это ключевой показатель влагостойкости.
Размерная стабильность. Измеряет изменение размеров панели при колебаниях температуры и влажности. Это влияет на то, остаётся ли пол ровным и остаются ли стыки закрытыми с течением времени.
Прочность замка. Измеряет сопротивление стыка разъединению. Тестируется на готовом профиле и является ключевым показателем работы замка.
Осмотр поверхности.Визуальный осмотр поверхности на наличие дефектов: царапин, изменения цвета, смещения тиснения и загрязнений.
Цветовая однородность.Проверяет, что цвет готовых панелей соответствует утверждённому эталону. Разница в цвете между партиями может быть проблемой для крупных проектов.
Выделение формальдегида.Проверяет, что класс эмиссии формальдегида соответствует применимому стандарту (E1, E0, ENF или CARB Phase 2 в зависимости от рынка).
Проверка упаковки.Проверяет, что упаковка защищает панели, а маркировка и кодировка партии верны.
Частота испытаний.Частота испытаний зависит от системы качества производителя. Типичная практика: толщина и плотность проверяются в каждой партии; стойкость к истиранию и набуханию — в каждой производственной серии; поверхностный осмотр проводится непрерывно; выделение формальдегида проверяется в каждой партии или в соответствии с требованиями сертификации. Перед спецификацией проверьте документацию по контролю качества производителя.
Как оценить производителя ламинированного напольного покрытия
Для дистрибьюторов, импортеров и поставщиков проектов выбор правильного производителя так же важен, как и выбор правильного продукта. Следует оценить следующие факторы.
Производственная мощность.Проверьте месячную и годовую производственную мощность производителя, а также то, может ли она соответствовать вашему объему заказов и графику поставок.
Качество HDF.Проверьте источник и качество основы HDF. Плотность основы, допуск по толщине и содержание влаги должны соответствовать спецификации.
Производственное оборудование.Проверьте оборудование производителя — линии горячего прессования, системы пропитки, станки ЧПУ для профилирования и контрольно-измерительное оборудование. Современное оборудование обеспечивает более стабильные результаты.
Процедуры контроля качества.Проверьте процедуры контроля качества производителя — какие испытания проводятся, с какой периодичностью и какие записи ведутся. Запросите протоколы испытаний для конкретных партий.
Сертификаты.Проверьте сертификаты производителя — ISO 9001 (управление качеством), ISO 14001 (экологический менеджмент) и сертификаты продукции, соответствующие целевому рынку (CE, CARB Phase 2, E1, FSC/PEFC).
Возможности OEM/ODM.Если требуется индивидуальный дизайн, проверьте возможности производителя в области OEM/ODM — индивидуальное оформление, индивидуальное тиснение, индивидуальная упаковка и частная марка.
Утверждение образца.Проверьте процесс утверждения образцов. Индивидуальные заказы обычно требуют утверждения образцов перед производством.
Упаковка.Проверьте спецификации упаковки — конструкцию картонной коробки, схему паллетирования, маркировку и кодирование партий. Упаковка влияет на защиту при транспортировке и эффективность складских операций.
Загрузка контейнера.Проверьте план загрузки контейнера — сколько картонных коробок на паллете, сколько паллет в контейнере и как закреплён груз. Эффективная загрузка контейнера снижает стоимость доставки на квадратный метр.
Экспортный опыт.Проверьте экспортный опыт производителя — на какие рынки они поставляют, какую документацию предоставляют и как организуют логистику и таможню.
Аудит фабрики.Для критически важных проектов рекомендуется аудит фабрики. Аудит фабрики обычно включает производственное оборудование, процедуры контроля качества, источники сырья, производственные записи и упаковку. Если аудит фабрики невозможен, запросите видеодокументацию или разместите пробный заказ.
Ограничения производства ламината
Производство ламината обеспечивает стабильный по размерам продукт, но процесс имеет ограничения, которые следует учитывать при спецификации.
Чувствительность к влаге.Сердцевина HDF чувствительна к влаге, поэтому готовый продукт не подходит для влажных помещений, таких как ванные комнаты, кухни или подвалы. Для влажных помещений рассмотрите водостойкий SPC-пол.
Поверхность не подлежит обновлению.В отличие от массивной древесины, поверхность ламината нельзя отшлифовать и обновить. Поврежденные панели необходимо заменить.
Качество варьируется в зависимости от производственных спецификаций.Производительность существенно различается в зависимости от плотности HDF, толщины износного слоя и точности замковой системы. Два продукта с одинаковой толщиной и классом AC могут работать по-разному, если плотность сердечника или точность профиля различаются.
Синхронизация тиснения и декора.Для продуктов с натуральным ощущением синхронизация между тиснением и печатным декором должна контролироваться в пределах допуска. Несовпадение приводит к поверхности, где текстура и изображение не совпадают.
Для проектов, где эти ограничения вызывают беспокойство, рассмотрите альтернативные типы напольных покрытий или дополнительные компоненты системы.
Пример производства ламината на заводе
Следующий пример иллюстрирует типичный заводской производственный проект для коммерческого офисного здания.
Тип проекта:Ремонт коммерческого офиса.
Размер проекта:12 000 м².
Спецификация напольного покрытия:Ламинат 8 мм AC4 с декором под дерево, замковая система click-lock.
Обоснование выбора:Проект требовал прочного, однородного пола, который можно было быстро уложить и обслуживать с минимальными усилиями. Ламинат был выбран вместо ковролина (обслуживание) и плитки (время укладки). Для общего коммерческого трафика был указан класс AC4; толщина 8 мм была выбрана для баланса высоты пола и стоимости.
Производственный процесс:Основа HDF произведена толщиной 8 мм с плотностью, контролируемой в пределах спецификации. Декоративная бумага пропитана меламиновой смолой. Нанесён оверлей с оксидом алюминия. Ламинирование при контролируемой температуре и давлении. Панели охлаждены и кондиционированы. ЧПУ-профилирование кромок с замком click-lock с проверкой допуска. Поверхность тиснёная. Партия испытана на толщину, плотность, износостойкость, стойкость к набуханию, размерную стабильность, прочность замка и эмиссию формальдегида. Для каждой партии сформированы протоколы испытаний.
Контроль качества:Толщина, плотность и прочность замкового соединения проверяются в каждой партии. Износостойкость и стойкость к набуханию испытываются в каждом производственном цикле. Поверхность проверяется на однородность цвета и совмещение тиснения. Упаковка проверяется на защитные свойства и маркировку.
Упаковка и доставка:Панели упаковываются в картонные коробки, укладываются на поддоны и загружаются в контейнеры в соответствии с планом загрузки. Коды партий фиксируются для прослеживаемости. Доставка на объект осуществляется в соответствии с согласованным графиком.
Результат:Монтаж выполнен в срок. После пяти лет непрерывной эксплуатации при высокой проходимости напольное покрытие сохранило целостность поверхности без раскрытия стыков и повреждения кромок. Отдельные панели можно было заменить без демонтажа всего покрытия.
Приведённый выше пример основан на проекте, выполненном компанией Jining Floormaker. Детали конкретного проекта предоставляются по запросу. Для получения информации о референсных проектах на вашем рынке свяжитесь с нами.
Часто задаваемые вопросы: производство и закупка ламинированного напольного покрытия
1. Как производится ламинированное напольное покрытие?
Ламинированное напольное покрытие изготавливается путем соединения HDF-основы с декоративной бумагой и защитным слоем, прессования слоев вместе под воздействием тепла и давления, охлаждения и кондиционирования панелей, профилирования кромок, тиснения поверхности и проверки готовой продукции. Полную последовательность см. в разделе о производственном процессе выше.
2. Какие материалы используются для изготовления ламинированного напольного покрытия?
Основными материалами являются HDF (древесноволокнистая плита высокой плотности) для основы, печатная декоративная бумага для внешнего вида, пропитанный меламиновой смолой защитный слой для износостойкости и балансирующий нижний слой для стабильности. В защитный слой часто добавляют оксид алюминия для дополнительной износостойкости.
3. Какая плотность HDF подходит для ламинированного напольного покрытия?
Плотность HDF обычно составляет от 800 до 930 кг/м³ в зависимости от спецификации продукта. Более высокая плотность улучшает несущую способность, прочность соединений и размерную стабильность. Подходящая плотность зависит от области применения — для коммерческих целей рекомендуется более высокая плотность. Проверьте плотность по протоколу испытаний продукта.
4. Как тестируется ламинат?
Ламинат тестируется на толщину, плотность, устойчивость к истиранию, устойчивость к набуханию, размерную стабильность, прочность замкового соединения, качество поверхности, однородность цвета и выделение формальдегида. Протоколы испытаний должны предоставляться для каждой партии. Частота испытаний зависит от системы качества производителя.
5. Как тестируется устойчивость к истиранию в процессе производства?
Сопротивление истиранию проверяется с помощью теста Табера или эквивалентного метода. Количество циклов, необходимое для износа поверхности, определяет класс AC. AC3 требует ≥2000 циклов; AC4 требует ≥4000 циклов; AC5 требует ≥6000 циклов. Испытания обычно проводятся на каждую производственную партию.
6. Как выбрать производителя ламината?
Оцените производственные мощности, качество HDF, производственное оборудование, процедуры контроля качества, сертификаты, возможности OEM/ODM, процесс утверждения образцов, упаковку, эффективность загрузки контейнеров и опыт экспорта. Для ответственных проектов проведите аудит фабрики или запросите видеодокументацию. Запросите отчеты об испытаниях и, по возможности, сделайте пробный заказ.
7. Могут ли производители ламината предоставлять услуги OEM?
Да. Услуги OEM обычно включают индивидуальную декоративную бумагу, индивидуальные цвета, индивидуальную текстуру поверхности, индивидуальный тисненый рисунок, индивидуальный размер доски, индивидуальную толщину, частную марку и индивидуальную упаковку. Свяжитесь с производителем, указав свои требования.
8. Какие документы должны сопровождать поставку ламината?
Типичная поставка должна включать упаковочный лист, коды партий, протоколы испытаний для конкретной партии, сертификаты соответствия для целевого рынка (CE, CARB Phase 2, E1), а также любую документацию OEM/ODM. Перед заказом уточните требования к документации у производителя.